


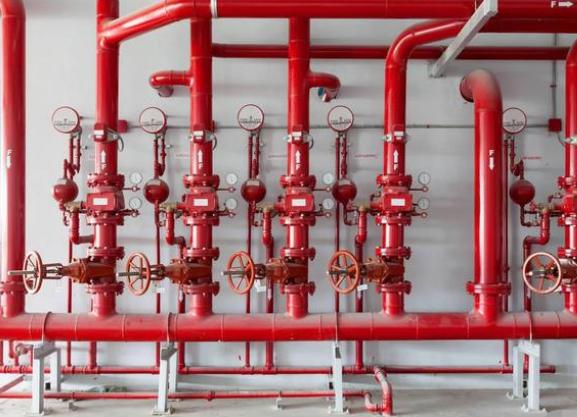
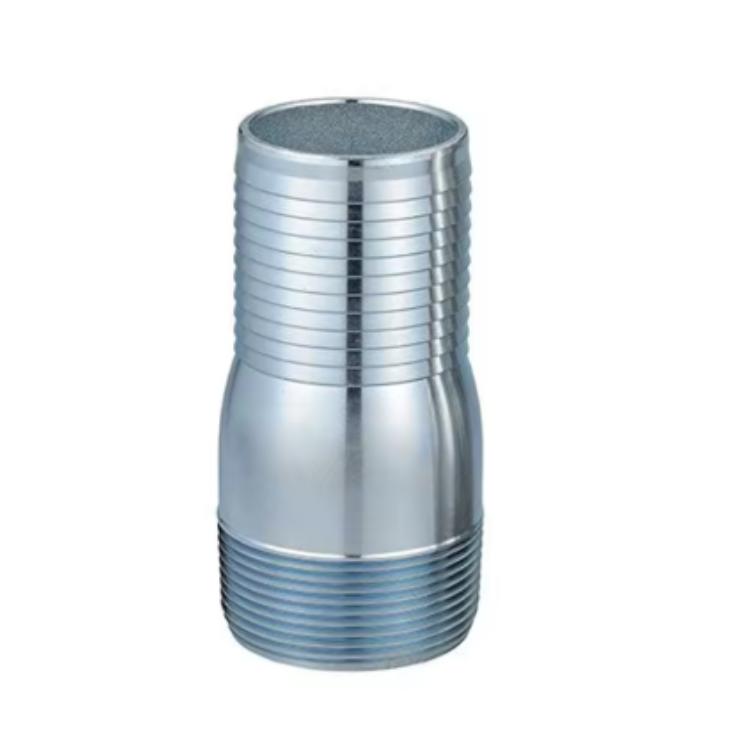
В системах пожаротушения применяется большое количество соединительных патрубков и трубных штуцеров, к которым предъявляются высокие требования по герметичности, стабильности расхода и прочности соединений. Их изготовление включает несколько ключевых операций, в том числе нарезание резьбы, обработку уплотнительных поверхностей и формирование проходных каналов.
Благодаря высокой точности резьбонарезания, наличию двух патронов и возможности точного центрирования заготовки с помощью задней бабки, трубонарезной токарный станок хорошо подходит для мелко- и среднесерийного производства пожарных патрубков и штуцеров. Особенно эффективно такое оборудование применяется для деталей с трубными резьбовыми соединениями, включая резьбы стандартов NPT, G и R.
 |
 |
Основные требования к соединительной резьбе и уплотнительным поверхностям пожарных патрубков
Для пожарных патрубков и соединительных элементов особенно важны два параметра: соединительная резьба и качество уплотнительной поверхности. Соединительная резьба должна соответствовать стандартам, применяемым в системах пожаротушения. Например, в Китае используются стандарты GB/T 7306.1-2008 для герметичной трубной резьбы с углом профиля 55° и GB/T 12716-2011 для конической трубной резьбы NPT с углом профиля 60°. В международной практике также широко применяются стандарты ISO 7/1, BSPP и другие. Точность резьбы обычно должна соответствовать классу 6H/6g, чтобы обеспечить надёжное герметичное соединение без утечек. Особое значение имеет также обработка уплотнительной поверхности — торца резьбовой части или конической поверхности, например с конусностью 1:16. Для предотвращения утечек воды под давлением требуется обеспечить плоскостность не более 0,01 мм и шероховатость поверхности Ra не более 1,6 мкм.
С учётом этих требований компания ООО «Шанхайское Механическое Оборудование Антиши» (SHANGHAI ANTISHICNC MACHINE EQUIPMENT CO LTD) подобрала для заказчика трубонарезной токарный станок с ЧПУ QK1332. Станок позволяет обрабатывать пожарные трубы и трубные детали диаметром до 1000 мм, с проходным отверстием шпинделя 330 мм и длиной заготовки до 6 м. Модель QK1332 поддерживает автоматическое программирование резьбы и точение с постоянной скоростью резания, что позволяет повысить точность обработки резьбовых соединений, стабильность размеров и качество поверхности.
Основные этапы обработки прямоточного пожарного сопла на трубонарезном токарном станке с ЧПУ QK1332:
- Торцевание: Уплотнительная поверхность обрабатывается проходным или наружным токарным резцом. Перпендикулярность торца должна быть обеспечена с отклонением не более 0,01 мм,чтобы избежать неплотного прилегания резьбового уплотнения.
- Черновое точение наружной поверхности: Наружный диаметр корпуса сопла обрабатывается в соответствии с чертежом с оставлением припуска на чистовую обработку: 0,2–0,3 мм для латуни и 0,3–0,5 мм для нержавеющей стали. Это позволяет снизить риск деформации детали при последующей чистовой обработке.
- Черновое растачивание внутреннего отверстия / проточного канала: Внутренний проходной канал обрабатывается расточным резцом с припуском 0,1–0,2 мм на чистовую обработку. Цилиндричность внутреннего отверстия должна быть не хуже 0,015 мм, чтобы избежать отклонения или неравномерности потока воды.
- Черновая обработка наружной поверхности под резьбу: Поверхность под последующее нарезание резьбы обтачивается до размера, соответствующего наружному диаметру резьбы, с оставлением припуска 0,1–0,15 мм. Например, для резьбы NPT1/2″ с наружным диаметром 21,335 мм предварительная обработка выполняется примерно до 21,5 мм.
- Чистовое точение наружной поверхности и уплотнительного торца: Наружная поверхность обрабатывается до окончательного размера по чертежу с допуском ±0,02 мм. Выполняются фаски для устранения острых кромок и предотвращения повреждения уплотнительных элементов.Уплотнительный торец, расположенный за резьбовой частью, подвергается чистовой обработке до плоскостности не более 0,01 мм и шероховатости Ra≤ 1,6 мкм. Торцевое биение можно контролировать индикатором часового типа, чтобы обеспечить перпендикулярность уплотнительной поверхности оси резьбы.
Технические характеристики трубонарезного токарного станка с ЧПУ QK1332
| Параметр | Ед. изм. | QK1332 |
| Максимальный диаметр вращения над станиной | мм | Ø1000 |
| Максимальный диаметр вращения над поперечным суппортом | мм | Ø610 |
| Максимальный диаметр обрабатываемой заготовки (короткой) | мм | Ø900 |
| Диапазон наружных диаметров нарезаемой трубной резьбы | мм | 190–320 |
| Максимальная длина обработки наружной поверхности заготовки | мм | 6000 |
| Расстояние между направляющими станины | мм | 755 |
| Диаметр проходного отверстия шпинделя | мм | Ø330 |
 |
||
Если вас также интересует обработка трубной резьбы для трубопроводов систем пожаротушения, вы можете перейти по ссылке ниже и ознакомиться с подробной информацией о нашем оборудовании: https://www.antsmachine.com/lathe–equipment/
Будем рады вашему обращению!
Ключевые слова: токарный станок, токарный станок с ЧПУ, трубонарезной токарный станок, трубонарезной токарный станок с ЧПУ, нарезание резьбы на токарном станке.